- корпуси та кришки редукторів, кронштейни і проставки, що тріснули або зносилися в місцях кріплення;
- витки шнеків, лопаті та скребки транспортерів зерна;
- лапи культиваторів, долота, диски борін і сошники, геометрію яких треба порівняти з новими;
- пластикові кожухи, дефлектори, елементи кабіни та повітроводи, які окремо не продаються;
- шківи, зірочки та втулки нестандартних розмірів.
- зберігайте зламані фрагменти — навіть шматок деталі допомагає відновити геометрію;
- якщо можливо, принесіть парну неушкоджену деталь або нову з іншої машини;
- заздалегідь дізнайтеся марку сталі чи пластику: скан передає форму, але не матеріал;
- уточніть, хто відповідатиме за модель і креслення, бо сканування і реверс-інжиніринг часто виконують різні фахівці;
- для відповідальних вузлів закладайте час на пробну деталь і перевірку на машині.
- Світовий банк назвав темпи підготовки та впровадження української електронної кадастрової системи «безпрецедентними»
- Оригінали проти аналогів: на що треба зважати при виборі запчастин
- №21 (233)
- В Україні працює 140 вітчизняних сільгоспмашинобудівників
- Мінагрополітики затвердило форму бізнес-плану для фермерських господарств
3D-сканування в ремонті сільгосптехніки: як відновити деталь, якої вже немає в продажу
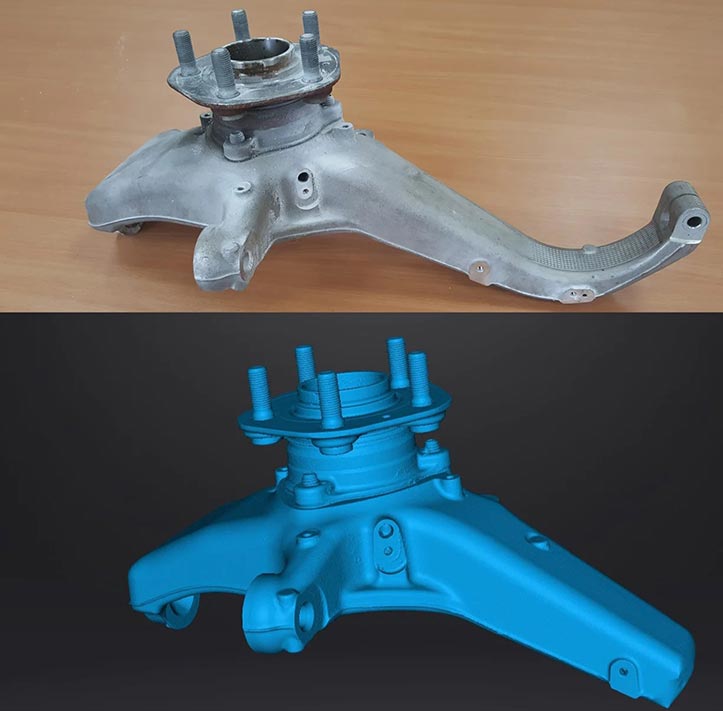
Посівна чи жнива рідко чекають, поки приїде запчастина. Особливо коли йдеться про імпортну техніку десятирічної давності: виробник уже зняв деталь з виробництва, дилер пропонує замовлення з терміном у два місяці, а аналог з ринку не сідає на місце через різницю в кілька міліметрів. Саме в такій ситуації дедалі більше господарств і ремонтних майстерень звертаються до 3D-сканування. Технологія дозволяє зняти точну форму деталі, навіть зношеної чи розламаної, і за отриманою моделлю виготовити нову — на токарному чи фрезерному верстаті, литтям або друком.
Які деталі найчастіше відновлюють за сканом
Найкраще метод працює там, де деталь має складну геометрію, а креслень у господарства немає. Типовий перелік із практики ремонтних служб виглядає так:
Для простих валів і пластин сканер не потрібен — вистачить штангенциркуля. А от криволінійну поверхню, кілька отворів під різними кутами чи ребра жорсткості вручну обмірюють днями, і помилки при цьому майже неминучі. Сканування такої деталі займає від п’ятнадцяти хвилин до години.
Як із пошкодженої деталі отримують креслення
Процес складається з кількох етапів. Спочатку деталь миють і знежирюють: залишки мастила, землі та фарби спотворюють результат. Потім її сканують з усіх боків, а програма зшиває окремі проходи в єдину тривимірну сітку. Далі інженер у CAD-системі будує за цією сіткою чисту модель: відновлює відламані фрагменти за симетрією, добудовує зношені поверхні за парною неушкодженою деталлю, задає допуски на посадкові місця.
Окрема складність — блискучі поверхні. Свіжообточений вал, хромований шток гідроциліндра чи полірований диск відбивають світло сканера, і на моделі з’являються дірки. Їх усувають тонким матовим покриттям. Раніше для цього брали проявник для дефектоскопії або тальк, після яких деталь доводилося відмивати. Тепер частіше використовують спреї, які самі випаровуються з поверхні після сканування: шар тримається стільки, скільки потрібно для роботи, і зникає без сліду, тож деталь можна одразу повертати на машину або передавати на подальшу обробку.
Готову модель передають у тому форматі, з яким працює виробник: креслення для токаря, програма для верстата з ЧПК, файл для лиття за виплавлюваними моделями чи для 3D-друку. Пластикові кожухи й дефлектори часто друкують одразу з інженерного пластику, металеві деталі виготовляють традиційно.
Контроль зносу: вимірювати до поломки
Друге застосування менш очевидне, але для великих господарств, можливо, навіть вигідніше. Робочі органи ґрунтообробної техніки зношуються нерівномірно, і на око важко сказати, скільки ще пропрацює лапа чи диск. Скан порівнюють з моделлю нової деталі, і програма будує кольорову карту відхилень: одразу видно, де метал стерся на два міліметри, а де на вісім.
Такі виміри дають змогу планувати заміну до сезону, а не посеред поля, а також перевіряти якість дешевших запчастин від різних постачальників. Для цього використовують портативні метрологічні 3D-сканери для контролю зносу деталей: їх можна принести прямо в майстерню або на машинний двір, а похибка вимірювання в них — соті частки міліметра. Тому з їхньою допомогою перевіряють і посадкові місця підшипників, і биття валів, і деформацію рам після ударів.
Корисна звичка — сканувати нову деталь одразу після купівлі. Цифрова копія лежить в архіві й через рік-два стане еталоном для порівняння, а якщо деталь зникне з продажу, за нею можна буде виготовити заміну без пошуку зразка.
Оснастка для ремонту і власного виробництва
Сканування допомагає не лише із запчастинами. Майстерні за 3D-моделями виготовляють кондуктори для зварювання, шаблони для перевірки профілю ножів і лемешів, ложементи для перевезення дорогих вузлів. Коли пристосування повторює форму реальної деталі, ремонт іде швидше, а результат стабільніший від партії до партії. Господарства з власним цехом переобладнання техніки так само сканують навісне обладнання, щоб правильно розмістити нові кронштейни чи датчики.
Що врахувати перед першим замовленням
3D-сканування не замінює дилерський склад і не робить ремонт безкоштовним. Але воно знімає залежність від наявності конкретної запчастини, скорочує простій техніки й дає господарству власний цифровий архів деталей. У сезон, коли кожен день роботи агрегату коштує дорожче за саму деталь, це вагомий аргумент.